Paano Kinokontrol ng Wet Flue Gas Desulfurization Scrubbers ang Industrial SO₂ Emissions: Teknolohiya, Kahusayan, at Pagpili
TAHANAN / Balita / Balita sa industriya / Paano Kinokontrol ng Wet Flue Gas Desulfurization Scrubbers ang Industrial SO₂ Emissions: Teknolohiya, Kahusayan, at Pagpili
Paano Kinokontrol ng Wet Flue Gas Desulfurization Scrubbers ang Industrial SO₂ Emissions: Teknolohiya, Kahusayan, at Pagpili
Ni admin
Ano ang Basang FGD Scrubber?
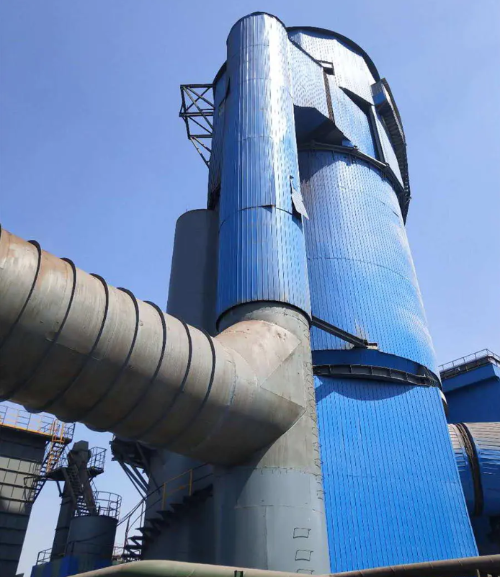
A basang scrubber Idinisenyo para sa flue gas desulfurization (FGD) ay mga kagamitang pang-industriya na nag-aalis ng sulfur dioxide (SO2) at iba pang nakakapinsalang pollutant mula sa mga stream ng tambutso bago sila pumasok sa atmospera. Kinakatawan ng mga system na ito ang isa sa mga pinakanapatunayan at malawakang ipinakalat na teknolohiya sa pagsunod sa kapaligiran, partikular para sa mga power plant, refinery, at mga pasilidad sa pagmamanupaktura ng kemikal na nagpoproseso ng mga high-sulfur feedstock.
Hindi tulad ng tuyo o semi-dry na alternatibo, ang mga basang FGD scrubber ay gumagamit ng mga likidong solvent—karaniwang limestone slurry—upang masipsip ng kemikal ang SO2 mula sa flue gas. Ang proseso ay nangyayari sa isang malaking sisidlan ng tore kung saan ang countercurrent contact sa pagitan ng gas at likido ay nagpapalaki ng kahusayan sa pag-alis. Ang hinihigop na sulfur dioxide ay kasunod na na-oxidize at na-convert sa nabibiling gypsum byproduct, na ginagawang isang komersyal na pagkakataon ang isang pananagutan.
Mga Pangunahing Bahagi ng Wet Scrubber Tower
Ang isang kumpletong wet FGD system ay binubuo ng ilang kritikal na seksyon na nagtatrabaho sa konsiyerto:
Absorber Tower: Ang pangunahing sisidlan ng reaksyon kung saan nakikipag-ugnayan ang flue gas at limestone slurry. Ang tore na ito ay karaniwang itinayo mula sa reinforced concrete o stainless steel upang labanan ang kinakaing unti-unti na SO2-laden na gas at acidic na kondisyon.
Sistema ng Paghahanda ng Slurry: Mga gilingan at kagamitan sa paghahalo na gumiling ng limestone (CaCO3) upang maging pinong mga particle at nagha-hydrate ng mga ito sa isang matatag na slurry na may wastong pagkakapare-pareho at konsentrasyon.
Oksihenasyon Air System: Sapilitang iniksyon ng hangin na nagpapagana ng oksihenasyon ng calcium sulfite sa calcium sulfate (gypsum), na nagpapahintulot sa pagbawi ng byproduct at pinipigilan ang pag-scale sa loob ng absorber.
Mist Eliminator: Nag-aalis ng mga entrained liquid droplets mula sa ginagamot na gas bago ilabas, na pumipigil sa pagkawala ng tubig at kaagnasan sa downstream ductwork.
Gypsum Dewatering System: Pinaghihiwalay at tinutuyo ang produktong gypsum para sa pagtatapon o komersyal na pagbebenta sa mga tagagawa ng wallboard at iba pang mga industriya.
Recirculation Pump: Patuloy na nagpapalipat-lipat ng pagkayod ng alak sa pamamagitan ng mga spray nozzle sa tuktok ng absorber, na tinitiyak ang mahusay na countercurrent contact sa tumataas na flue gas.
Wet Scrubber vs. Dry Scrubber: Ano ang Pagkakaiba?
Ang pangunahing pagkakaiba sa pagitan ng basa at tuyo na mga teknolohiya ng FGD ay nakasalalay sa pisikal na estado ng sorbent at ang mekanismo ng pagkuha ng pollutant:
Tampok
Basang FGD
Dry FGD
Estado ng Sorbent
Limestone slurry (likido)
Lime powder o spray-dried slurry
Kahusayan sa Pag-alis ng SO2
95–99%
90–95%
Pagbawi ng Byproduct
Gypsum (mabebenta, 95% kadalisayan)
Fly ash (mixed, lower market value)
Pagkonsumo ng Tubig
Mataas (karaniwang 500–1000 m³/oras)
Napakababa (evaporative lang)
bakas ng paa
Mas malaki (taas ng tore 40–60 m)
Compact
Gastos ng Kapital
Katamtaman hanggang mataas
Mas mataas na paunang pamumuhunan
Gastos sa pagpapatakbo
Katamtaman (reagent na tubig)
Mas mababa (mas kaunting reagent ang kailangan)
Ang mga wet FGD system ay mas pinipili sa mga rehiyon na may mahigpit na SO2 emission standards at kung saan ang gypsum byproduct sales ay na-offset ang mga gastos sa pagpapatakbo. Napakahusay ng mga dry system kung saan napipigilan ang pagkakaroon ng tubig o priyoridad ang pagtatapon ng basura.
Paano Gumagana ang Limestone-Gypsum Wet FGD?
Ang proseso ng limestone-gypsum ay kumakatawan sa pandaigdigang nangingibabaw na teknolohiyang wet desulfurization dahil sa pagiging simple nito, cost-effectiveness, at ang marketability ng gypsum byproduct. Ang pag-unawa sa chemistry at mechanics ay mahalaga para sa mga operator ng pasilidad at mga propesyonal sa pagkuha na sinusuri ang mga opsyon sa system.
Ang Reaksyon ng Kemikal sa Likod ng Pagtanggal ng SO2
Kapag ang flue gas na naglalaman ng SO2 ay nadikit sa limestone slurry, isang serye ng mga hindi maibabalik na reaksiyong kemikal ang nagaganap:
Hakbang 1 – Dissolution at Acid Neutralization: Ang apog (calcium carbonate, CaCO3) ay tumutugon sa acidic na SO2 at tubig upang bumuo ng calcium sulfite (CaSO3) at carbon dioxide. Ang limestone ay natutunaw sa acidic na kapaligiran, na lumilikha ng masaganang hydroxide ions na buffer sa slurry pH sa pinakamainam na antas (5.0–5.5).
Hakbang 2 - Oxidation sa Gypsum: Ang injected oxidation air ay nagpapalit ng calcium sulfite (CaSO3) sa calcium sulfate (CaSO4). Ang oxidation step na ito ay thermodynamically favorable at karaniwang natatapos sa loob ng 2–8 minuto, depende sa air flow rate at slurry residence time. Ang oksihenasyon ay kritikal dahil ang gypsum ay nagpapakita ng higit na mahusay na mga katangian ng pagkikristal kumpara sa sulfite, na binabawasan ang pagbuo ng sukat sa mga panloob na ibabaw at pinapagana ang mas madaling mekanikal na pag-dewatering.
Hakbang 3 – Paglago at Paghihiwalay ng Crystal: Sa paglipas ng mga oras ng paninirahan sa mga tangke ng absorber at clarifier, ang mga kristal na calcium sulfate dihydrate (gypsum) ay lumalaki at tumira. Ang nilinaw na likido ay nire-recycle pabalik sa tuktok ng absorber, habang ang gypsum slurry ay dinadala sa isang vacuum filter o centrifuge para sa dewatering at stacking.
Hakbang-hakbang na Proseso sa Loob ng Absorber Tower
Ang pagbabagong pisikal at kemikal ay patuloy na nangyayari sa absorber tower:
Inlet ng Tambutso ng Gas: Ang mainit na flue gas (karaniwang 120–150°C mula sa boiler o industrial furnace) ay pumapasok sa ilalim ng absorber tower sa kinokontrol na bilis, kadalasang 3–4 m/s, upang maiwasan ang labis na pagbaba ng presyon habang tinitiyak ang masusing paghahalo.
Spray Zone: Ang limestone slurry ay ini-spray mula sa maraming nozzle na nakaposisyon sa tuktok at kalagitnaan ng taas ng tore. Ang slurry ay nahahati sa mga pinong droplet, na lumilikha ng napakalaking interfacial contact area sa pagitan ng gas at likido.
Reaction Zone: Ang SO2 ay kumakalat sa likidong pelikula na nakapalibot sa bawat droplet at tumutugon sa natunaw na limestone. Ang mga droplet ay nahuhulog sa ilalim ng gravity habang ang tumataas na flue gas ay dinadala ang mga ito pataas, na lumilikha ng isang countercurrent cascade na nagpapahaba ng oras ng paninirahan at nagtutulak sa diffusion kinetics.
Oxidation Zone: Ang hangin ay na-injected sa ibaba sa pamamagitan ng spargers, bumubula paitaas sa pamamagitan ng absorber. Ang oxygen ay nag-oxidize ng sulfite sa sulfate sa bulk liquid at sa loob ng mga bumabagsak na droplet, na ginagawang mas matatag na dyipsum ang produkto.
Collection Zone: Naiipon ang saturated liquid sa sump sa base ng tore. Ang mga solid ay tumira, na nagbibigay-daan sa nilinaw na likido na mai-pump pabalik sa tuktok ng tore para sa recirculation, habang ang mga naayos na solid ay umaagos patungo sa gypsum dewatering circuit.
Paglabas ng Gas: Ang ginagamot na flue gas (na may SO2 na nabawasan ng 95–99%) ay tumataas sa mist eliminator sa itaas, kung saan ang mga naka-entrain na patak ng tubig ay inaalis sa pamamagitan ng demisting packing o chevron mist eliminator. Ang nalinis na gas ay bumubuhos sa atmospera o pumapasok sa ibaba ng agos na kagamitan sa pagkontrol ng polusyon.
Ang buong cycle—mula sa pagkuha ng SO2 hanggang sa oksihenasyon hanggang sa pagbawi ng gypsum—karaniwang nangangailangan ng 8–12 minuto ng slurry residence time, depende sa laki ng limestone particle, diskarte sa pagkontrol ng pH, at kahusayan sa pag-alis ng target. Ang mas maliit na particle na limestone (80–90% na pumasa sa 325 mesh) ay nagpapabilis ng mga rate ng reaksyon at nagbibigay-daan sa mga operator na makamit ang mas mataas na kahusayan sa mas mababang rate ng daloy ng slurry.
Bakit Pumili ng Wet FGD Technology para sa Iyong Halaman?
Ang desisyon na mamuhunan sa mga basang sistema ng FGD ay sumasalamin sa parehong pangangailangan sa regulasyon at ekonomiya ng pagpapatakbo. Ang mga pasilidad na humahawak ng mga high-sulfur fuel o nagse-serve sa mga merkado na may mahigpit na pamantayan ng kalidad ng hangin ay nakakahanap ng mga wet system na nag-aalok ng mahusay na pagbabalik kapag ang lahat ng mga kadahilanan ay isinasaalang-alang sa kabuuan.
Mga Industriyang Umaasa sa Wet Scrubber
Ang teknolohiyang wet FGD ay pundasyon sa maraming sektor ng industriya:
Coal-Fired Power Generation: Ang pinakamalaking application sa buong mundo. Ang mga modernong utility boiler na nagsusunog ng bituminous o sub-bituminous na karbon na naglalaman ng 1–3% sulfur ay nakadepende sa wet FGD para sa pagsunod sa mga limitasyon sa paglabas ng SO2, na sa maraming rehiyon ay ipinag-uutos na mas mababa sa 50–100 mg/Nm³.
Pagpino ng Langis: Ang mga fuel oil desulfurization unit at coker boiler ay bumubuo ng SO2-rich na tambutso na nangangailangan ng high-efficiency scrubbing. Kadalasang isinasama ng mga refinery ang wet FGD sa selective catalytic reduction (SCR) para sa pinagsamang SO2 at NOx control.
Paggawa ng Kemikal at Petrochemical: Ang mga pasilidad na gumagawa ng sulfuric acid, sulfur-based polymers, o pagpoproseso ng high-sulfur crude oil stream ay nagpapatakbo ng mga basang scrubber upang makuha ang mga SO2 emissions mula sa mga thermal oxidizer, calcination unit, at roasting furnace.
Pulp at Paper Mills: Ang mga recovery boiler na nagsusunog ng itim na alak ay gumagawa ng malaking SO2 emissions. Ang mga kraft pulp mill ay lalong nagpapakalat ng mga wet FGD system upang makamit ang mga panrehiyong pamantayan ng kalidad ng hangin at mabawasan ang polusyon sa hangin na nauugnay sa SO2 sa mga residential na lugar.
Pagproseso ng Metal: Ang mga smelting operation na kumukuha ng copper, nickel, zinc, at iba pang non-ferrous na metal mula sa sulfide ores ay bumubuo ng SO2-laden off-gases na nangangailangan ng 99% na kahusayan sa pagtanggal. Ang Wet FGD ay ang pamantayan sa industriya para sa mga application na ito.
Waste-to-Energy at Biomass Combustion: Ang mga munisipal na solid waste incinerator at biomass power plant ay gumagawa ng magkakaibang komposisyon ng flue gas. Ang Wet FGD ay nagbibigay ng matatag, madaling ibagay na kontrol sa SO2 sa iba't ibang kalidad ng gasolina.
Mga Pangunahing Salik sa Pagganap: Efficiency, pH, at L/G Ratio
Ang pagkamit ng pare-pareho, mataas na pagganap ng pag-alis ng SO2 ay nakasalalay sa pagkontrol sa ilang magkakaugnay na parameter. Ang pag-unawa sa mga salik na ito ay nagbibigay-daan sa mga operator at inhinyero na i-optimize ang disenyo at operasyon ng system:
Kahusayan sa Pag-alis ng SO2 (Target: 95–99%): Ang kahusayan ay pangunahing hinihimok ng dalawang mekanismo: (1) ang dami ng limestone slurry na ipinakalat na nauugnay sa dami ng flue gas, na ipinahayag bilang ratio ng likido-sa-gas (L/G), at (2) ang oras ng paninirahan ng gas sa absorber. Karaniwang nakakamit ng mga modernong system ang 95% na pag-aalis sa mga ratio ng L/G na 5–8 L/m³, at 98–99% na kahusayan sa mga ratio na 10–15 L/m³. Nalalapat ang lumiliit na pagbabalik—pagtulak nang lampas sa 15 L/m³ ay nagbubunga ng kaunting mga nadagdag sa kahusayan habang kapansin-pansing tumataas ang pumping power, mga gastos sa paghahanda ng slurry, at pagkonsumo ng tubig.
Kontrol ng pH (Optimal: 5.0–5.5): Ang slurry pH ay direktang nakakaapekto sa limestone dissolution rate at SO2 absorption kinetics. Sa pH na mas mababa sa 4.5, ang limestone ay madaling natutunaw ngunit ang pagsipsip ng SO2 ay bumabagal dahil sa mga reverse reactions at nabawasan ang puwersang nagtutulak para sa gas-phase diffusion. Sa itaas ng pH 6.0, bumababa ang solubility ng limestone, habang bumibilis ang pagsipsip ng SO2—ngunit ang panganib ng pagbuo ng scale at pag-ulan ng gypsum sa mga panloob ng tower ay tumataas nang husto. Pinapanatili ng mga operator ang pH sa pamamagitan ng maingat na pagdodose ng mga rate ng pagdaragdag ng limestone slurry at daloy ng hangin ng oksihenasyon. Ang awtomatikong kontrol sa pH sa pamamagitan ng real-time na mga probe ay naging karaniwang kasanayan sa mga modernong pag-install.
L/G Ratio (Liquid-to-Gas Volume Ratio): Ang walang sukat na parameter na ito—karaniwang iniuulat bilang mga litro ng circulated slurry sa bawat cubic meter ng flue gas—ay marahil ang nag-iisang pinaka-kritikal na variable ng kontrol. Ang mas mataas na mga ratio ng L/G ay nagpapataas ng slurry contact area at tagal ng paninirahan, nagpapalakas ng kahusayan ngunit lumalaki ang pagkonsumo ng kuryente, pagkonsumo ng reagent, at pagkawala ng tubig sa evaporation. Binabalanse ng pinakamainam na ratio ng L/G ang mga target sa pagsunod sa regulasyon sa pagpapaliit ng gastos sa pagpapatakbo. Ang mga pamantayan sa kalidad ng hangin sa rehiyon, nilalaman ng sulfur ng gasolina, at load ng boiler ay pangunahing nagdidikta sa setpoint ng L/G.
Bilis ng Gas (Karaniwang: 3–4.5 m/s): Ang vertical velocity ng flue gas sa pamamagitan ng absorber vessel ay nakakaimpluwensya sa droplet suspension, residence time, at pressure drop. Ang mas mataas na tulin ay nagbabawas sa cross-section ng sasakyang-dagat at gastos sa kapital ngunit nagpapataas ng pumping duty at panganib sa pagguho. Ang mas mababang bilis ay nagpapataas ng oras ng paninirahan at kahusayan ngunit nangangailangan ng mas malalaking sasakyang-dagat. Karamihan sa mga operator ay nagpapanatili ng 3.5–4.0 m/s bilang ang engineering sweet spot.
Oxidation Air Rate (Karaniwang: 60–90% theoretical oxygen): Ang sobrang oxygen sa iniksyon na hangin ay nagtutulak ng sulfite-to-sulfate conversion, ngunit ang labis na aeration ay nagpapataas ng pagbuo ng foam at liquid carryover. Ang disenyo ng air sparger at lalim ng submersion ay kritikal na nakakaimpluwensya sa mga kinetika ng paghahalo at oksihenasyon. Ang maliit na sistema ng hangin ay nagreresulta sa hindi kumpletong oksihenasyon, pag-ulan ng sulfite, at pagkabulag ng mga kagamitan sa pag-dewater.
Wet FGD System Process Flow Diagram
Mga Salik na Dapat Isaalang-alang Kapag Pumipili ng Wet Scrubber Supplier
Ang mga desisyon sa pagkuha para sa mga wet FGD system ay nangangailangan ng maingat na pagsusuri ng maraming teknikal, komersyal, at pamantayan sa pagpapatakbo. Ang mga sumusunod na salik ay makabuluhang makakaapekto sa performance ng system, mahabang buhay, nakamit sa pagsunod sa regulasyon, at kabuuang halaga ng pagmamay-ari.
Pagpili ng Materyal at Paglaban sa Kaagnasan
Ang panloob na kapaligiran ng isang basang FGD absorber ay likas na kinakaing unti-unti: ang pH ay mula 3.5 hanggang 6.0, ang temperatura ay umaabot sa 60–70°C, at ang natunaw na SO2 at sulfurous acid ay nagpapabilis sa oksihenasyon ng metal. Ang pagpili ng materyal ay hindi isang nahuling pag-iisip ngunit isang pundasyong desisyon sa disenyo:
Reinforced Concrete na may Rubber Lining: Ang nangingibabaw na pagpili ng materyal para sa malalaking utility-scale absorbers. Ang kongkreto ay nagbibigay ng structural strength at thermal mass; isang 10–20 mm makapal na goma (neoprene o EPDM) lining ay nagpoprotekta sa kongkreto mula sa pag-atake ng kemikal. Ang wastong paghahanda sa ibabaw at pagpapagaling ng rubber lining ay nagpapahaba ng buhay ng serbisyo hanggang 20-30 taon na may kaunting maintenance.
Hindi kinakalawang na asero (Austenitic Grades): Pinapaboran para sa mas maliliit na system, spray tower, at demisting section dahil sa superyor na corrosion resistance at mas malinis na aesthetics ng disenyo. Ang 316L na hindi kinakalawang na asero ay lumalaban sa pag-pit sa acidic chloride-bearing slurries. Kasama sa mga trade-off ang mas mataas na halaga ng kapital (2–3x kongkreto) at potensyal para sa kaagnasan ng siwang kung maluwag ang mga pagpapaubaya sa disenyo.
Mga Materyal na Thermoplastic: Ang fiber-reinforced plastics (FRP) at polyester-based composites ay umuusbong sa mga niche application at retrofit market dahil sa mahusay na chemical resistance at zero corrosion risk. Ang data ng pangmatagalang tibay ay nananatiling limitado; Ang thermal cycling at UV exposure sa mga outdoor installation ay nagpapakita ng hindi kilalang mga panganib.
Mga Materyales ng Spray Nozzle: Ang mga spray nozzle ay nakakaranas ng pinakamataas na rate ng pagsusuot. Ang mga ceramic o hardened steel na tip na may mga overlay ng tungsten carbide ay lumalaban sa abrasion mula sa mga nasuspinde na particle ng limestone. Ang regular na inspeksyon at pagpapalit ng nozzle tuwing 2-5 taon ay karaniwang kasanayan sa pagpapatakbo.
Pag-customize at Suporta sa After-Sales
Ang bawat pasilidad ng industriya ay may natatanging katangian ng flue gas, mga hadlang sa espasyo, at mga kinakailangan sa pagpapatakbo. Ang isang maaasahang supplier ay mag-aalok ng tunay na pag-customize sa halip na isang sukat na angkop sa lahat ng mga pakete:
Site-Specific Engineering: Suriin kung ang tagapagtustos ay nagsasagawa ng detalyadong pagsusuri ng daloy ng gas—pagsusukat ng konsentrasyon ng SO2, mga antas ng NOx, pagkarga ng particulate, nilalaman ng kahalumigmigan, at profile ng temperatura. Pumapasok ang data na ito sa pagmomodelo ng computational fluid dynamics (CFD) upang mahulaan ang pamamahagi ng slurry, oras ng paninirahan ng gas, at kahusayan sa iyong mga partikular na kondisyon sa pagpapatakbo. Ang mga supplier na nag-aalok ng laboratory-scale testing o data ng pilot-plant para sa iyong uri ng gasolina at komposisyon ng gas ay nagpapakita ng tibay ng engineering.
Modular Scalability: Para sa mga pasilidad na may potensyal na paglago o phased expansion plan, ang mga system na idinisenyo na may modular absorber section o parallel-train architecture ay nagbibigay-daan sa dagdag na kapasidad ng pagdaragdag nang walang full-system replacement. Kumpirmahin kung ang mga panloob (distributor, mist eliminator) ay maaaring i-retrofit o i-upgrade sa loob ng umiiral na sisidlan.
Pagsasama sa Umiiral na Imprastraktura: Interface ng mga basang FGD system na may boiler exhaust ducting, ID fan, precipitator, at downstream stack. Ang mga supplier ay dapat magbigay ng mga detalyadong disenyo ng ductwork at pundasyon, mga sertipikasyon para sa mga seismic load kung naaangkop, at pakikipag-ugnayan sa iyong mga nagtitinda ng kagamitan. Ang mga nakatagong gastos ay madalas na lumalabas mula sa mga pagbabago at suporta sa ductwork.
Pagsasanay at Paglipat ng Kaalaman: Ang pagpapatakbo at pagpapanatili ng mga wet FGD system ay nangangailangan ng kadalubhasaan ng operator sa pH management, slurry rheology, oxidation air control, at gypsum dewatering. Pumili ng mga supplier na nag-aalok ng komprehensibong on-site na pagsasanay, mga manwal ng O&M, pagkakaroon ng mga ekstrang bahagi, at mga hotline ng suporta sa emergency. Ang kakayahan sa malayuang diagnostic at mga predictive na kasunduan sa pagpapanatili ay lalong nagpapaiba sa mga premium na supplier mula sa mga commodity vendor.
Reagent Sourcing at Logistics: Ang pagkakaroon ng limestone, pagpepresyo, at logistik sa transportasyon ay kritikal na nakakaapekto sa mga gastos sa pagpapatakbo. Dapat idokumento ng mga supplier ang mga kalapit na mapagkukunan ng limestone, mga diskwento sa dami, mga iskedyul ng paghahatid, at mga pagsasaayos ng backup na supply. Katulad nito, kumpirmahin ang imprastraktura sa paghawak ng gypsum—kapasidad ng kagamitan sa pag-dewater, mga pasilidad ng imbakan, at mga koneksyon sa ibaba ng agos ng merkado (wallboard, semento, agrikultura) na nagbibigay-daan sa pagbawi ng gastos.
Mga Spare Parts Ecosystem: Tukuyin ang mga kritikal na bagay sa pagsusuot (mga nozzle, gasket, pump impeller, mist eliminator cartridge) at kumpirmahin ang pagkakaroon, mga oras ng lead, at pagpepresyo sa pamamagitan ng network ng supplier. Ang pangmatagalang pagkakaroon ng mga ekstrang bahagi para sa 20–30 taong tagal ng system ay nangangailangan ng mga supplier na may itinatag na mga channel ng pamamahagi at mga patakaran sa imbentaryo.
Kahusayan sa Operasyon: Mga Sistema sa Pagsubaybay at Pagkontrol
Ang mga modernong wet FGD system ay mga sopistikadong instrumento na nangangailangan ng patuloy na pagsubaybay at dynamic na pagsasaayos ng parameter upang mapanatili ang kahusayan sa pag-alis ng target habang pinapaliit ang mga gastos sa pagpapatakbo. Binabago ng mga advanced na control system ang mga wet scrubber mula sa mga passive compliance tool sa mga aktibong na-optimize na asset.
Real-Time na Teknolohiya sa Pagsubaybay
Ang mga real-time na feedback loop ay nagbibigay-daan sa mabilis na pagtugon sa mga pagbabago sa kalidad ng gasolina, pagkarga ng boiler, o mga kondisyon sa atmospera:
Patuloy na SO2 Analyzer: Infrared o electrochemical SO2 sensors upstream at downstream ng absorber ay binibilang ang real-time na kahusayan sa pag-alis. Ang mga target na setpoint (karaniwang 50–100 mg/Nm³ outlet) ay awtomatikong nagsasaayos ng limestone feed rate at L/G ratios upang mapanatili ang mga margin ng pagsunod nang walang labis na pagkonsumo ng reagent.
Mga pH Probe: Ang mga nakalubog na pH electrodes sa absorber sump at clarifier ay nagbibigay ng moment-to-moment slurry acidity feedback. Ang mga awtomatikong sistema ng pagdaragdag ng lime milk ay nagpapanatili ng pH sa loob ng ±0.2 unit ng setpoint, na pumipigil sa parehong scaling (mataas na pH) at hindi sapat na limestone dissolution (mababang pH).
Pagsubaybay sa Pressure Drop: Ang mga differential pressure cell sa kabuuan ng absorber, demister, at outlet ducting ay nagpapahiwatig ng pag-plug, pagbuo ng sukat, o saturation ng mist eliminator. Ang mga sistema ng maagang babala ay nagti-trigger ng mga siklo ng paglilinis o mga alerto sa pagpapanatili bago bumilis ang pagkasira ng pagganap.
Oxidation Air Control: Tinitiyak ng mga sensor ng nilalaman ng oxygen at air flow meter ang pinakamainam na pagkakaroon ng oxygen para sa oksihenasyon ng sulfite. Pinipigilan ng closed-loop oxidation air control ang hindi kumpletong conversion (nangangailangan ng mga mamahaling downstream na liquid-phase oxidation na kemikal) at foam formation (na nagpapataas ng carryover).
Pagsubaybay sa Recirculation Pump: Nakikita ng mga vibration sensor, bearing temperature probe, at pagsubaybay sa paggamit ng kuryente sa maagang yugto ng pagkasuot ng impeller, pagkasira ng bearing, o cavitation. Ang mga predictive na alerto sa pagpapanatili ay nagbibigay-daan sa aktibong pagpapalit ng bahagi bago ang sakuna na pagkabigo.
Mga Kakayahang Sumusunod sa Pag-load
Ang mga pasilidad na pang-industriya ay bihirang gumana sa patuloy na pagkarga ng boiler. Ang mga wet FGD system ay dapat tumanggap ng mga turndown ratio na 40–100%, na nagpapanatili ng pagsunod at kahusayan sa buong operating envelope na ito. Ang mga pangunahing tampok ng disenyo na nagpapagana sa pag-load-following ay kinabibilangan ng:
Mga Variable Frequency Drive (VFD): VFD-equipped recirculation pump at oxidation air fan motors scale flow rate na proporsyonal sa load ng boiler, binabawasan ang pagkonsumo ng kuryente at paggamit ng reagent sa panahon ng low-load na operasyon. Madaling nakakamit ng mga VFD ang 20–30% na pagtitipid sa enerhiya kumpara sa mga fixed-speed na motor na may kontrol sa throttling.
Mga Multi-Stage Spray Nozzle: Ang mga system na may mga independiyenteng kinokontrol na spray header sa maraming elevation ng tower ay nagbibigay-daan sa mahusay na pamamahagi sa mga part-load na kondisyon. Ang mas mababang load ay nag-a-activate ng mas kaunting mga nozzle, na pinapanatili ang pinakamainam na slurry droplet suspension at oras ng paninirahan ng gas nang walang labis na mist carryover.
Bypass at Bleed Stream: Nagbibigay-daan ang mga slurry bypass lines at clarifier bleed configuration ng butil-butil na kontrol sa oras ng paninirahan at pH nang hindi isinasara ang buong system sa panahon ng turndown. Pinipigilan ng madiskarteng pagdurugo ang sobrang mabilis na pagtaas ng pH sa mga panahon ng mababang pagkarga kapag ang dami ng gas at ang paglo-load ng SO2 ay sabay na bumababa.
Pagsunod sa Regulasyon at Pagganap sa Kapaligiran
Ang mga limitasyon sa paglabas ng SO2 ay nag-iiba-iba sa buong mundo ngunit trend sa pangkalahatan patungo sa pagiging mahigpit. Ang mga Wet FGD system ay ang pangunahing teknolohiyang nagpapagana sa pagsunod sa mga modernong pamantayan, na sa mga binuo na rehiyon ay nag-uutos ng mga outlet na SO2 na konsentrasyon na 50–100 mg/Nm³ o ganap na SO2 mass loading na mga pagbawas ng 85–99% depende sa uri ng gasolina at klase ng pasilidad.
Pangkalahatang-ideya ng Mga Pamantayan sa Pandaigdigang SO2
Ang mga panrehiyong balangkas ng regulasyon ay nagtutulak sa pagpili ng teknolohiya at diskarte sa pagpapatakbo:
European Union: Ang Large Combustion Plants Directive (LCPD) at Industrial Emissions Directive (IED) ay nag-uutos ng 97–99% na kahusayan sa pagbabawas ng SO2 para sa coal-fired at oil-fired unit. Ang buwanang average na konsentrasyon ng outlet ay hindi dapat lumampas sa 50 mg/Nm³ para sa karamihan ng mga utility. Ang mga mahigpit na limitasyong ito ay nangangailangan ng mataas na kahusayan ng wet FGD system na may advanced na kontrol sa oksihenasyon.
Estados Unidos: Nililimitahan ng mga regulasyon ng Clean Air Act ang mga paglabas ng SO2 sa pamamagitan ng National Ambient Air Quality Standards (NAAQS). Karamihan sa mga regulasyong rehimen ay nagsasalin sa mga limitasyon sa labasan na 50–90 mg/Nm³ o 90% na kahusayan sa pagtanggal. Ang mga estado na may mga lugar na hindi nakakamit ay maaaring magpataw ng mas mahigpit na paghihigpit sa mga power plant at refinery.
Tsina at India: Ang mabilis na industriyalisasyon at lumalagong kamalayan sa kalidad ng hangin ay nag-udyok sa pagpapatibay ng wet FGD sa bagong kapasidad na pinapagana ng karbon. Ang ipinag-uutos na pag-alis ng SO2 ay lumampas sa 90% para sa malalaking yunit; maraming bagong installation ang nagta-target ng 95% na kahusayan sa hinaharap na patunay laban sa inaasahang paghihigpit.
Japan at South Korea: Nangunguna sa mga bansa sa wet FGD na pag-unlad ng teknolohiya, ang mga bansang ito ay nagpapatupad ng 80–90% na kahusayan sa pag-alis na may mababang konsentrasyon sa labasan (30–50 mg/Nm³). Ang maturity ng teknolohiya at kadalubhasaan ng operator ay napakataas sa mga merkado na ito.
Higit pa sa SO2: Mga Co-Benefit at Multi-Pollutant Control
Ang mga modernong wet FGD system ay sabay-sabay na kinokontrol ang maraming air pollutants, na nag-aalok ng mga ekonomiya ng saklaw para sa pagsunod sa kapaligiran:
Pag-alis ng Particulate Matter: Ang limestone slurry ay nagsisilbing natural na scrubbing medium para sa fly ash, na nag-aalis ng 40–70% ng pumapasok na particulate nang walang nakalaang electrostatic precipitator o baghouse. Binabawasan ng co-removal na ito ang downstream na pasanin ng kagamitan at mga gastos sa pagtatapon.
Acid Mist at HCl Capture: Ang alkaline slurry ay nagne-neutralize ng hydrochloric acid vapors (HCl) at sulfuric acid mist (H2SO4) na nabuo mula sa SO2 oxidation o naroroon sa fuel chlorine. Kinukuha ng pinagsama-samang wet FGD system ang mga acid gas na ito, na pumipigil sa mga ito na maabot ang atmospera.
Impluwensiya ng Speciation ng Mercury: Bagama't hindi direktang tinatanggal ng basang FGD ang elemental na mercury (Hg⁰), ang oxidizing environment at limestone slurry ay nagpo-promote ng oxidation ng Hg⁰ sa divalent mercury (Hg²⁺), na kasunod na nakukuha ng mga downstream baghouse o ESP unit. Ang hindi direktang landas na ito ay nagpapabuti sa pangkalahatang kahusayan sa pagkontrol ng mercury.
Synergy na may Selective Catalytic Reduction (SCR): Ang mga power plant at refinery ay lalong nagpapakalat ng mga integrated SO2-NOx control train na pinagsasama ang basang FGD sa mga SCR unit. Ang mababang temperatura ng labasan mula sa FGD absorber (saturated, ~60°C) ay nangangailangan ng pag-init bago ang SCR catalyst upang mapanatili ang aktibidad. Ang madiskarteng heat integration sa pagitan ng boiler at FGD/SCR system ay nag-o-optimize ng energy efficiency at nagpapababa ng operating cost.
Mga Madalas Itanong Tungkol sa Wet FGD Scrubbers
Q1: Ano ang kahusayan sa pagtanggal ng SO2 ng isang basang scrubber?
Ang limestone-gypsum wet FGD system ay regular na nakakamit ng 95–99% SO2 na kahusayan sa pag-alis sa ilalim ng mga naka-optimize na kondisyon ng operating. Ang eksaktong kahusayan ay nakasalalay sa ilang mga salik: (1) L/G ratio (mas mataas na ratio ang nagpapataas ng kahusayan ngunit nagdaragdag ng gastos), (2) slurry pH (pinakamainam na hanay na 5.0–5.5), (3) limestone particle size (mas pinong particle na natutunaw nang mas mabilis), (4) gas residence time sa absorber (karaniwang 8–12 minuto), at (5) complete oxidation air ng availability Karamihan sa mga modernong sistema ay idinisenyo para sa 95–97% na kahusayan bilang isang kompromiso sa pagitan ng pagsunod sa regulasyon at ekonomiya ng pagpapatakbo. Ang pagkamit ng 98–99% na kahusayan ay nangangailangan ng mas mataas na L/G ratios (12–15 L/m³) at mas mahigpit na kontrol sa proseso ngunit regular itong ipinapatupad sa mga rehiyong may mahigpit na pamantayan ng kalidad ng hangin.
T2: Gaano karaming tubig ang nakonsumo ng wet FGD system?
Ang pagkonsumo ng tubig sa limestone-gypsum wet FGD system ay malaki at kumakatawan sa isang malaking gastos sa pagpapatakbo sa mga rehiyong kulang sa tubig. Ang karaniwang pagkonsumo ay mula 500 hanggang 1,500 m³/hour para sa 500 MW coal-fired power unit, depende sa dami ng flue gas, slurry recirculation rate, at evaporative losses. Sa kabuuang ito, humigit-kumulang 30–40% ay consumptive (nawala sa evaporation at gypsum crystal na tubig), habang 60–70% ay nire-recycle sa loob ng slurry circuit. Umiiral ang mga alternatibong teknolohiya para sa mga pasilidad na pinipigilan ng tubig: ang mga tuyong FGD system ay kumokonsumo lamang ng evaporative na tubig (~5% ng wet system consumption), ngunit sa trade-off ng pinababang kahusayan at pagkawala ng mahalagang byproduct ng gypsum. Ang ilang mga pasilidad ay gumagamit ng mga water recycling loop, cooling tower, at condensation recovery upang bawasan ang net consumption.
Q3: Ano ang pagkakaiba sa pagitan ng spray tower at ng naka-pack na bed scrubber?
Parehong inuri ang mga spray tower at packed bed scrubber bilang "basa" na mga teknolohiya ng FGD, ngunit malaki ang pagkakaiba ng mga ito sa panloob na disenyo at mga katangian ng pagpapatakbo. Ang mga spray tower (tinatawag din na "spray absorbers" o "countercurrent spray contactors") ay namamahagi ng limestone slurry sa pamamagitan ng mga nozzle sa tuktok ng sisidlan, na lumilikha ng isang bumabagsak na spray na nakakaugnay sa tumataas na flue gas. Ang disenyo na ito ay simple, matatag, mapagparaya sa mga suspendido na solido, at madaling sukatin. Ang mga naka-pack na bed scrubber ay naglalaman ng structured o random na packing media (ceramic saddles, plastic rings, structured sheets) na nagpapataas ng interfacial contact area sa pagitan ng gas at liquid. Nakakamit ng mga naka-pack na kama ang mas mataas na kahusayan sa pag-alis sa mas mababang mga ratio ng L/G (6–8 L/m³ kumpara sa 10–15 para sa mga spray tower) ngunit mas madaling kapitan ng pag-scale, pagsasaksak, at nangangailangan ng mas pinong mga particle ng limestone. Para sa mga coal-fired power plant at industrial furnace na may mataas na ash loading at variable na komposisyon ng gas, nangingibabaw ang mga spray tower dahil sa pagiging maaasahan at pagpapanatili. Mas pinipili ang mga naka-pack na kama sa mas maliit, mas kontroladong mga application (mga refinery, chemical plant) kung saan pare-pareho ang komposisyon ng feed gas at ang mahigpit na mga target sa kahusayan ay nangangailangan ng mga compact na disenyo.
Q4: Ano ang limestone (CaCO3) at bakit ito ginagamit bilang pangunahing reagent?
Ang limestone ay isang natural na mineral (calcium carbonate, CaCO3) na binubuo ng sinaunang seashell at skeletal debris. Ito ay sagana sa buong mundo, mura ($8–15 bawat toneladang inihatid), at madaling makuha mula sa mga quarry malapit sa karamihan ng mga pasilidad na pang-industriya. Ang pangunahing bentahe ng limestone ay ang chemical reactivity nito na may acidic SO2; kapag dinurog sa pinong particle (100–300 micrometers) at nasuspinde sa tubig, mabilis itong natutunaw sa acidic na kapaligiran ng absorber sump, na naglalabas ng mga hydroxide ions na sumisipsip ng SO2 at buffer slurry pH. Ang Lime (CaO o hydrated lime Ca(OH)2) ay isang alternatibong reagent na nag-aalok ng mas mabilis na kinetics at mas mataas na konsentrasyon, na nagbibigay-daan sa mas mababang L/G ratios at mas maliliit na vessel. Gayunpaman, ang mas mataas na halaga ng dayap ($30–50 bawat tonelada), likas na katangian ng pag-uudyok, at paghawak ng mga panganib ay ginagawang ang limestone ang default na pagpipilian para sa karamihan ng mga aplikasyon. Ang mga hybrid system na gumagamit ng limestone bilang pangunahing reagent na may lime na karagdagan para sa pH correction sa panahon ng startup o nakakabalisang mga kondisyon ay nag-aalok ng operational flexibility sa minimal na karagdagang gastos.
Q5: Gaano katagal ang isang wet FGD system, at ano ang mga tipikal na agwat ng pagpapanatili?
Ang mga sistemang wet FGD na maayos na idinisenyo at maayos na pinapanatili ay may buhay ng serbisyo na 20–30 taon, maihahambing sa host boiler o industrial furnace. Ang mga kritikal na bahagi ay may mas maikling habang-buhay: rubber lining sa mga kongkretong sisidlan (15–25 taon), spray nozzle (2–5 taon), recirculation pump seal at impeller (5–8 taon), oxidation air spargers (8–10 taon). Ang mga mist eliminator cartridge ay karaniwang nangangailangan ng pagpapalit tuwing 2-4 na taon depende sa pag-load ng alikabok. Kasama sa mga nakaiskedyul na agwat sa pagpapanatili ang mga quarterly na inspeksyon ng mga spray nozzle at distributor pipe, kalahating-taunang pH probe calibration, taunang pagtatasa ng kondisyon ng rubber lining, at biennial hydrostatic testing ng mga pressure vessel. Ang mga predictive maintenance program na gumagamit ng vibration analysis, thermography, at real-time na pagsubaybay sa performance ay lalong nagpapababa ng hindi nakaiskedyul na downtime at nagpapahaba ng buhay ng bahagi. Ang wastong balanse ng kemikal, corrosion inhibitor dosing, at biocide treatment (kung saan naaangkop) ay mahalaga para sa pag-maximize ng system longevity.
Q6: Maaari bang pangasiwaan ng mga basang FGD scrubber ang mga pagkakaiba-iba sa nilalaman ng fuel sulfur?
Oo, ang limestone-gypsum wet FGD system ay likas na matatag sa pag-fuel ng mga variation ng sulfur, na kumakatawan sa isa sa kanilang mga pangunahing bentahe. Inaayos ng system ang limestone feed rate at L/G ratio para ma-accommodate ang mas mataas o mas mababang SO2 loading nang hindi lumilipat sa chemistry o operational mode. Kung ang fuel sulfur ay tumaas mula 1.5% hanggang 3.0% ayon sa timbang, ang SO2 concentration sa flue gas ay humigit-kumulang dumoble. Tumutugon ang mga operator sa pamamagitan ng pagtaas ng rate ng sirkulasyon ng limestone slurry o pagtaas ng konsentrasyon ng limestone sa slurry, na pinapanatili ang target na pH at outlet na konsentrasyon ng SO2. Sa kabaligtaran, kapag ang mas mababang-sulfur na gasolina ay sinunog, ang limestone feed ay nababawasan nang proporsyonal. Ang kakayahang umangkop na ito ay mahalaga para sa mga pasilidad na pinagsasama ang maraming pinagmumulan ng gasolina, pamamahala ng mga pagkakaiba-iba ng kalidad ng gasolina sa imported na karbon, o pagsasaayos sa pana-panahong availability ng gasolina. Ang mga dry FGD system ay kulang sa flexibility na ito at karaniwang nangangailangan ng mga pagbabago sa reagent chemistry o mga pagsasaayos ng burner upang mapanatili ang pagsunod kapag ang fuel sulfur ay nagbabago nang malaki.
Q7: Ano ang mangyayari sa byproduct ng gypsum, at ito ba ay tunay na mahalaga?
Ang gypsum na ginawa sa limestone-gypsum wet FGD system ay kemikal at pisikal na kapareho ng minahan na natural na dyipsum. Ang high-purity gypsum (95% calcium sulfate dihydrate) ay isang premium na feedstock para sa mga tagagawa ng wallboard (drywall, plasterboard), na kumakatawan sa humigit-kumulang 70–80% ng kabuuang demand ng gypsum sa buong mundo. Ang mga presyo sa merkado ay nagbabago sa pagitan ng $5–15 bawat tonelada depende sa lokasyon, kadalisayan, at logistik, ngunit sa karamihan ng mga rehiyon, ang mga benta ng gypsum ay na-offset ang 10–30% ng mga gastos sa pagpapatakbo ng basang FGD. Ang ilang mga pasilidad ay nakakamit ng buong gastos sa pamamagitan ng pagbebenta ng gypsum, lalo na ang mga may co-located na wallboard na mga planta o port na nagbibigay-daan sa pag-export. Ang lower-purity gypsum (85–95% calcium sulfate) ay nakakahanap ng mga saksakan sa paggawa ng semento, soil conditioning, road base stabilization, at iba pang mas mababang halaga ng mga aplikasyon. Ang isang maliit na porsyento ng FGD-produced gypsum ay landfarmed o itinatapon sa mga pinapahintulutang pasilidad kung saan ang mga pamilihan ay malayo o hindi matipid sa transportasyon. Ang convertibility ng SO2 waste sa komersyal na produkto-sa halip na combustion byproduct na nangangailangan ng pagtatapon-ay isang natatanging pangkalikasan at pang-ekonomiyang bentahe ng limestone-gypsum na teknolohiya.
Q8: Ano ang mga pangunahing hamon sa pagpapatakbo sa wet FGD system management?
Sa kabila ng kanilang katatagan, ang mga wet FGD system ay nagpapakita ng ilang paulit-ulit na mga hamon sa pagpapatakbo na nangangailangan ng mahusay na pamamahala: (1) Pag-scale at Pag-plug: Kung ang pH ay tumaas sa itaas 5.5, ang calcium sulfate at calcium sulfite ay namuo sa mga panloob na ibabaw, na binabawasan ang daloy at kahusayan. Pinipigilan ito ng mahigpit na kontrol sa pH at regular na mekanikal na paglilinis. (2) Mga Pag-atake sa Kaagnasan: Nangyayari ang pagkasira ng lining ng goma o konkretong spalling kung napabayaan ang balanse ng kemikal o nangyari ang bypass. Ang mga regular na inspeksyon at corrosion inhibitor na mga programa ay nagpapagaan ng panganib. (3) Pagbuo ng Foam: Ang sobrang oxidation na hangin o surfactant-bearing fuel additives ay nagtataguyod ng foam, na nagpapataas ng carryover at pagkawala ng tubig. Niresolba ito ng antifoam chemistry at optimized na air sparger na disenyo. (4) Mga Hamon sa Pag-dewater ng Gypsum: Ang mataas na moisture content sa produktong dyipsum ay nagpapataas ng mga gastos sa pagtatapon o transportasyon. Ang vacuum filter optimization, centrifuge adjustment, at polymer dosing ay nagpapabuti sa pagkatuyo ng cake. (5) Intermittent Reagent Supply: Ang mga pagkagambala sa pagkuha ng limestone o pagkaantala sa transportasyon na dulot ng panahon ay maaaring magpilit ng pansamantalang panganib sa pagsunod. Ang mga paulit-ulit na relasyon sa supplier at onsite na storage buffering ay nagpapagaan nito. Tinitingnan ng mga bihasang operator ang mga hamong ito bilang mapapamahalaan sa pamamagitan ng preventive maintenance, real-time na pagsubaybay, at proactive na pag-troubleshoot.
Konklusyon: Namumuhunan sa Sustainable Industrial Emissions Control
Ang teknolohiya ng wet flue gas desulfurization ay naninindigan bilang ang napatunayan, maaasahang pundasyon para sa pang-industriyang SO2 emissions na kontrol sa buong power generation, pagpino, pagproseso ng mga metal, at paggawa ng kemikal. Pagkamit ng 95–99% na kahusayan sa pag-alis ng SO2, pag-convert ng basura sa mabibiling gypsum byproduct, at pagpapanatili ng pagiging tugma sa umiiral na imprastraktura ng boiler, ang limestone-gypsum wet scrubber ay kumakatawan sa isang na-optimize na balanse sa pagitan ng pagganap sa kapaligiran, ekonomiya ng pagpapatakbo, at teknikal na kapanahunan.
Ang desisyon na ipatupad o i-upgrade ang wet FGD capacity ay nangangailangan ng isang holistic na pagsusuri ng kalidad ng gasolina, mga obligasyon sa regulasyon, footprint ng pasilidad, pagkakaroon ng tubig, at mga target na pangmatagalang gastos sa pagpapatakbo. Walang iisang "unibersal" na disenyo ng sistema ang umiiral; sa halip, tinitiyak ng engineering na tukoy sa site, pagpili ng materyal, at adaptasyon ng diskarte sa kontrol ang pinakamainam na pagganap para sa iyong natatanging kontekstong pang-industriya.
Nagpapatakbo ka man ng utility power plant, petroleum refinery, metal smelter, o espesyalidad na pasilidad ng kemikal, ang pakikipag-ugnayan sa mga kwalipikadong supplier na may mga napatunayang track record, komprehensibong teknikal na suporta, at malinaw na mga garantiya sa pagganap ay mahalaga. Humingi ng mga detalyadong pag-aaral sa engineering, data ng pagganap ng pilot-scale para sa iyong partikular na gas stream, mga transparent na reagent sourcing plan, at mga pangako sa pagsasanay bago i-finalize ang mga desisyon sa pagkuha.
Kailangan ng customized basang scrubber solusyon para sa natatanging komposisyon ng flue gas at mga target ng emisyon ng iyong pasilidad? Makipag-ugnayan sa isang supplier na may kakayahang komprehensibong pagsusuri ng gas stream, pagmomodelo ng CFD, on-site na pilot testing, at pangmatagalang garantiya sa pagganap. Magbigay ng mga detalyadong detalye ng iyong uri ng gasolina, konsentrasyon ng SO2, rate ng daloy ng gas, profile ng temperatura, at kahusayan sa pag-alis ng target, at humiling ng paunang panukala sa engineering at pagtatantya ng gastos. Karamihan sa mga kwalipikadong supplier ay naghahatid ng mga pagtatasa ng pagiging posible sa loob ng 2–4 na linggo, na nagbibigay-daan sa mabilis na pagsusuri at matalinong mga desisyon sa pagkuha.
Ang Pang -industriya na Polusyon sa Polusyon sa Pang -industriya ay isang kritikal na hamon para sa mga sektor tulad ng paggawa ng bakal, henerasyon ng kuryente, ceme ...


 简体中文